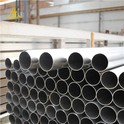
Postopek upogibanja aluminijastih profilov se pogosto uporablja pri izdelavi upogibnih delov za letalstvo, vesoljsko letalstvo, avtomobile in železnice za visoke hitrosti. Na civilnem področju (letalstvo, hitre železnice itd.) je veliko skeletnih delov izdelanih iz profilnih okvirjev. Zato so raziskave tehnologije upogibanja velikega pomena za izboljšanje kakovosti upogibnih delov in pospešitev procesa lokalizacije upogibnih delov.
S postopkom upogibanja aluminijastega profila lahko deli pridobijo razumno obliko, izboljša natančnost izdelave delov in zmanjša stroške izdelave delov. Natezno upogibanje se nanaša na proces oblikovanja, pri katerem se profil stisne v utor kalupa pod kombiniranim delovanjem upogibnega momenta in vzdolžne napetosti. Upogibanje aluminijastih profilov je pomemben proces oblikovanja v industrijski proizvodnji, ki se uporablja za izdelavo upogibnih delov za profil s spremenljivo ukrivljenostjo in upogibanjem plošč z velikimi dimenzijami, visokimi zahtevami glede natančnosti obrisa in velikim relativnim radijem upogibanja.

Notranja površina obdelovanca je nevtralna plast, vse ostale lege pa so razširjene, kar pomeni, da bodo teoretično vsi deli po upogibanju daljši od originala. Na katere točke je torej treba biti pozoren pri obdelavi aluminija?
1. Profil iz aluminijeve zlitine je treba raztegniti na raztezni okvir, potem ko se ohladi pod 50 stopinj. Če je temperatura previsoka, lahko raztezanje opeče ne le telo, ampak tudi zgornji del. Poleg tega, ker notranje napetosti profilov iz aluminijeve zlitine ni mogoče odpraviti, bo prišlo do upogibanja, popačenja, slabega delovanja in drugih odpadnih produktov pred in po staranju.
2. Natezna količina je nadzorovana pri približno 1 odstotku. Upoštevati je treba, da bo prekomerna natezna količina povzročila standardne napake glave in repa, na površini pa bodo vodne gube (ribje luske), nizek raztezek in velika krhkost (nizka plastičnost). Zaradi prenizke natezne trdnosti bosta tlačna trdnost in trdota profila nizki, tudi staranje (kaljenje) ne more izboljšati trdote, profil pa je enostavno upogniti v lok (splošno znano kot upogibanje z mečem).
3. Za nadzor natezne deformacije in boljši nadzor standardne spremembe celotnega profila je treba izbrati ustrezno posebno vpenjalo in ustrezno metodo. Zlasti material za odpiranje, material za lok, material konzole in profil krivulje bi morali več pozornosti nameniti razumni uporabi risalnih napeljav.
4. Bodite pozorni na silo majhnih stopal, fine zobe, dolge noge, pregib, nagnjeno ravnino, odprtino, kot itd. Profili z visokim razmerjem med širino in debelino, dolgimi previsnimi stenami, velikimi radiani, velikimi razlikami v debelini stene in čudnimi oblikami se lahko izognejo standardnim deformacijam, popačenju, spirali in drugim napakam.
5. Ker ima zgornji del funkcijo najave toplotne odpornosti, je treba dekorativno površino aluminijastega profila z visokimi zahtevami obrniti navzgor in navzdol, nazaj in naprej, da se olajša enakomerno odvajanje toplote, zmanjša neenakomerno odvajanje toplote in drugačna kristaliničnost, ki jo povzroča prečne poudarke napake, zlasti velike širine, debele stene aluminijastega profila.
6. V procesu jemanja materiala ter premikanja in raztezanja se ne smejo dotikati, vleči, zlagati, zatikati in prepletati drug z drugim, med seboj pa mora biti rezerviran določen interval. Profil iz aluminijeve zlitine je treba pravočasno odstraniti, če ga je preveč enostavno zasukati ali dolžina odvajati, vzdrževati in odstraniti drug drugega, ko je to potrebno.